
全屋定制最容易出问题的地方,不在工厂里,在「同一个客户的两块板子被分到两个厂」的那一刻。
一个柜子的旅程
从门店下单到装到客户家里,中间有四个交接点
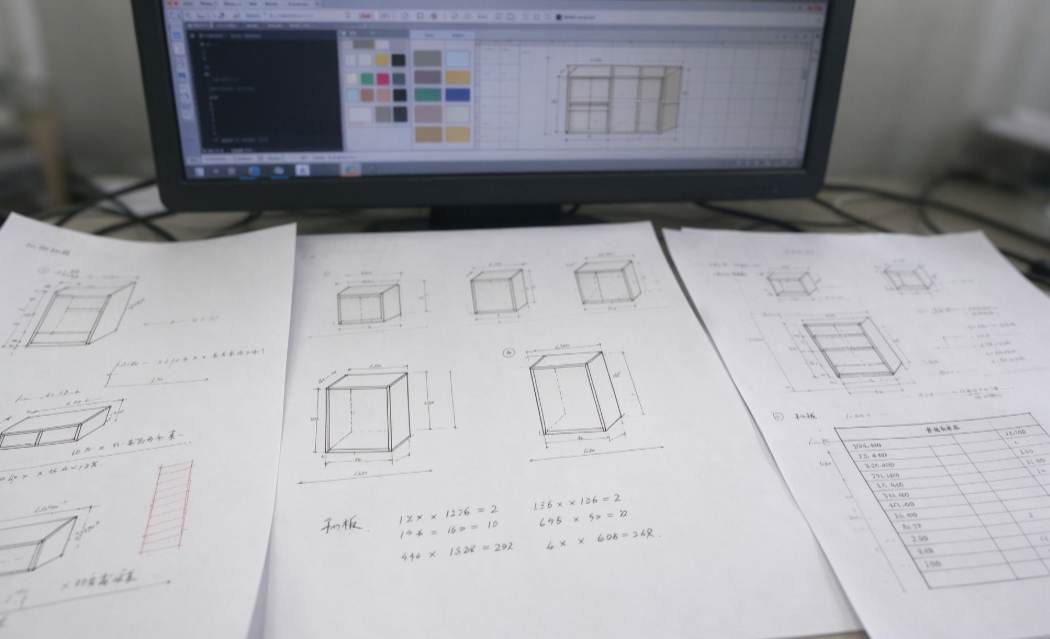
第一处:拆单。门店把设计图传回工厂,拆单员要把它拆成柜体、门板、五金三张清单。设计图里一个尺寸改 5mm,拆单员要重算 30 多个零件——这一步过去靠人和经验,错一个孔位,到客户家里才装不上。
第二处:分厂。12 个基地按品类分工,柜体一个厂、门板另一个厂。两个厂各自排产、各自发货,到客户家才发现柜体到了、门板还在路上。门店问「到哪一步了」,客服要打三个电话。
第三处:开料。板材利用率 70% 意味着每 10 张板有 3 张变成余料。余料过去当废料卖,因为「下一单不知道什么时候用得上、用多大」。
第四处:安装。安装队到现场发现缺件,责任在谁说不清:拆单错、工厂漏发、还是物流丢了。
余料仓
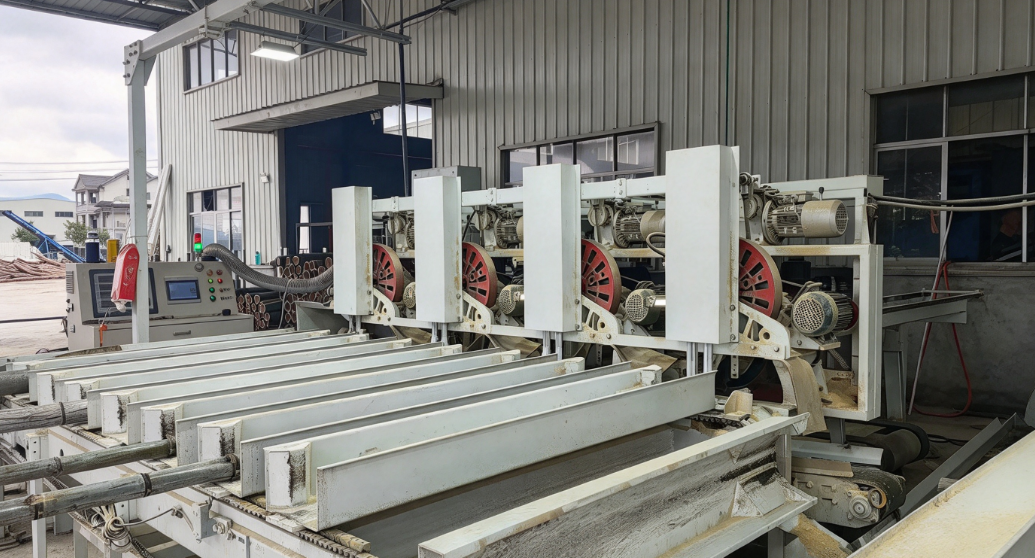
仓里躺着 300 张 600×400 的板,没人敢用
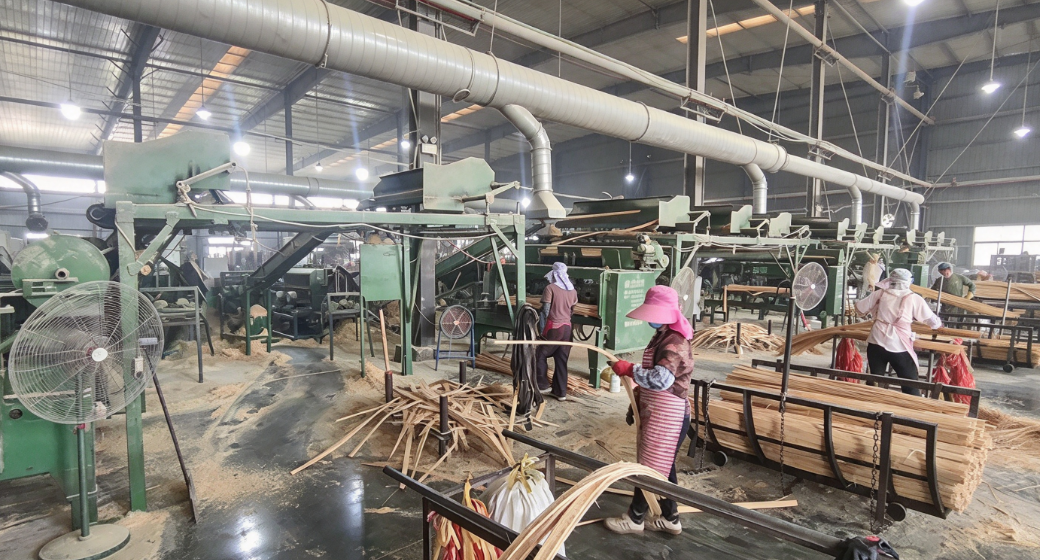
开料车间后面有个余料仓,按尺寸码着几千张板头。600×400 的那一摞有 300 多张——够做两个抽屉面,但排料员不敢用:他不知道下一单什么时候来、要多大的。
所以余料一直按废料卖,800 块一吨。板材利用率卡在 70%,不是算法不行,是余料没有登记,等于不存在。
余料登记进系统、按尺寸建索引之后,排料时会先问一句「仓里有没有合适的」;同样的板,从卖废料变成先被用掉。
四个交接点对应四步
拆单 → 同批排 → 余料回库 → 门店可见
- 1
拆单:给同一客户一个统一订单号
柜体、门板、五金拆成三张清单,但挂在同一个订单下,后面才有「同批」可言。
- 2
同批排:12 个厂排在一张表上
按品类分工不变,但交期对齐;柜体和门板谁先谁后,由安装日倒推。
- 3
余料回库:按尺寸建索引
余料不是废料,是下一单的原料;前提是排料时能查到它。
- 4
门店可见:一个链接看进度
客服不用打三个电话,门店能看到柜体、门板、五金的各自状态和预计安装日。
三张单变一条链
同样是 12 个厂,变化在这四处
先动的是拆单,不是排产
不先把「一个柜子」拆清楚,排产和算料都是空的
很多厂上来就买排产软件,结果排出来的还是 12 个厂各自的产。原因是没有「同一个订单的零件集合」这个对象——柜体和门板在系统里是两条不相干的订单。
所以顺序是:先按柜体/门板/五金拆单,给同一客户一个统一的订单号;再把 12 个厂的开料、封边排到同一张表;然后才接算料(余料回库复用);最后才是门店进度查询。
板材利用率从 70% 到 85%,靠的不是算法更聪明,是余料被登记了——知道库里有 300 张 600×400 的余料,下一单排料时才会去用它。
12 个工厂
统一排产
70%→85%
板材利用率
约 3000 万
年省(余料复用)
一个链接
门店查进度(原打 3 个电话)
「定制家居的难,不在「会不会做」,在「同一个客户的东西能不能同时到」。拆单拆清楚了,后面每一步都顺。」
案例信息
- 客户
- 河南省XY家居有限公司
- 基地与门店
- 家居定制(全屋定制)
- 要平的账
- 多厂协同、板材利用率、门店交付透明
- 先上的三块
- AI 生产排程、AI 采购计划、AI 数据分析
- 对接的系统
- 各基地 MES、门店设计系统
- 怎么推的
- 按基地分批上线
多工厂交付这件事,先看门店能不能自己查到进度。
30 分钟免费演示,结合你的真实场景看 AI 能解决哪几个问题
本页为示例案例:客户名称为化名,现场细节为叙事示例,成果数据取自案例卡既有口径;具体效果因企业基础与实施范围而异。