
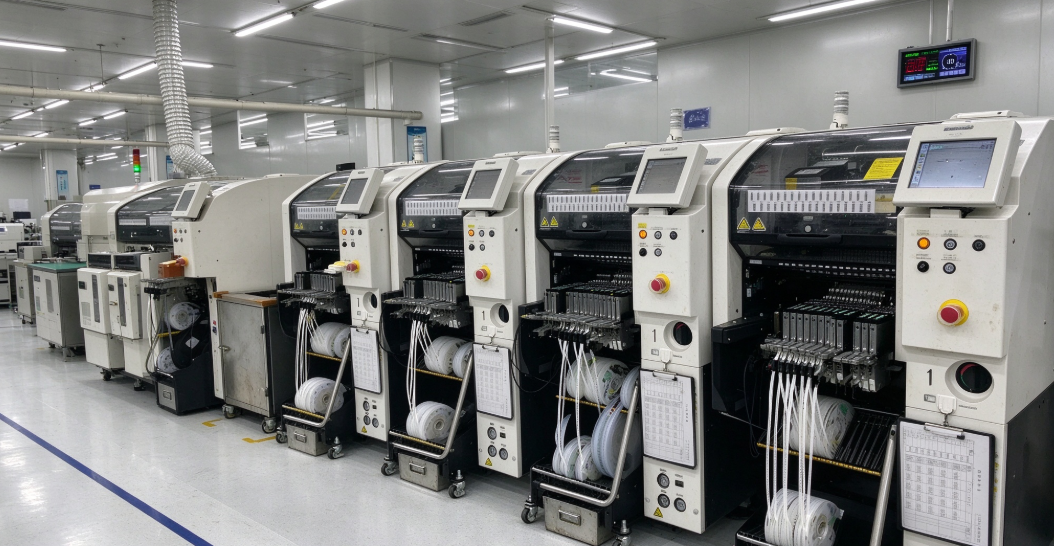
我在车间跟了三天换线。班长说得最直接的一句话是:「换线时间不是算出来的,是猜出来的——猜错了就等料。」
换线班长的三个问题
他问我的,也是我问过 20 家 SMT 厂的
Q 换线为什么总要 40 分钟以上?钢网、飞达不是提前备好的吗?
A 备了,但备得对不对没人说得准。同一个料号有三家供应商,飞达装错站位要拆了重装;钢网要看是印锡膏还是红胶、开口对不对。这些判断过去全靠班长的经验,新人上手要三个月。我们把「钢网-飞达-程序-料站」的匹配规则进了系统,换线前 40 分钟自动生成一张准备清单,缺哪个件、哪个站位要换,列出来;实测换线从 42 分钟降到 26 分钟。
Q AOI 一天 1200 条待复判,复判员看不过来,能不能直接减少误报?
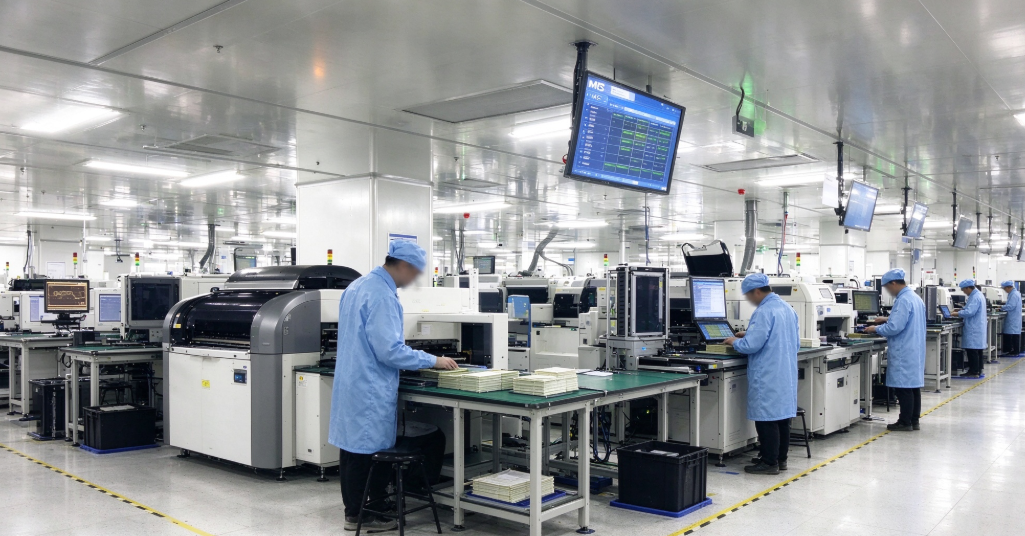
A 不能只靠调阈值——阈值调高会漏真缺陷。我们的做法是把复判交给模型先筛一遍:模型的判断和 AOI 原始结果并列显示,复判员只需要确认「模型说有问题的」,以及抽查「模型说没问题的」。待复判量从 1200 降到 360 条/天,而且误报最多的那个站位,系统会一直提示「该调阈值了」,不用等谁想起来。
Q 客户投诉一批板子,我怎么知道是哪个元器件、哪卷料?
A 过去要翻领料单,一卷料可能上了 5 个成品批次。现在元器件批次和成品序列号在贴片时绑定,客诉输入序列号,直接列出这卷料上过哪些批次、哪些已经出货。这件事 IATF 和车厂客户都会查,早做早省事。
换线的另一头
备料区那 40 分钟,班长有一半时间在找东西
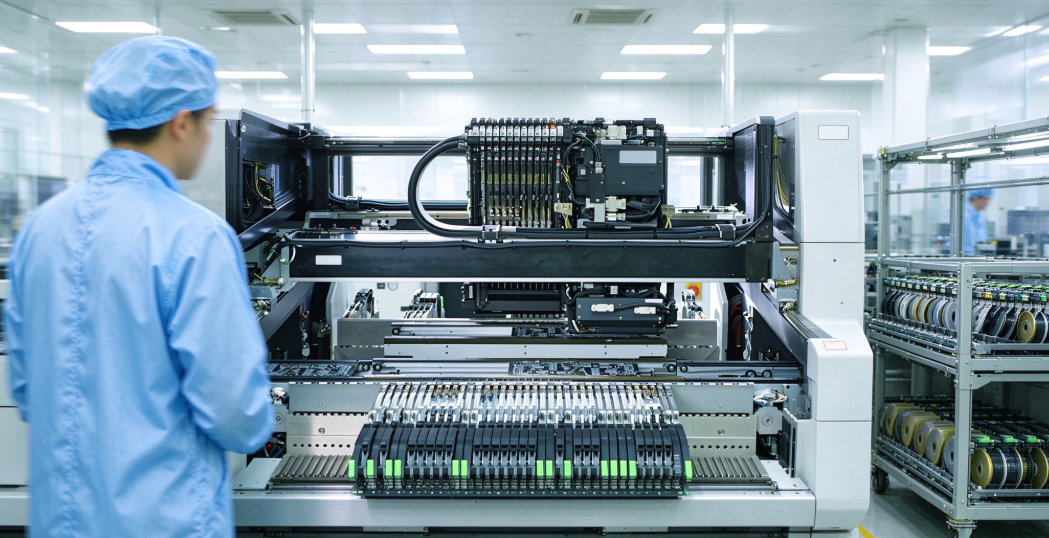
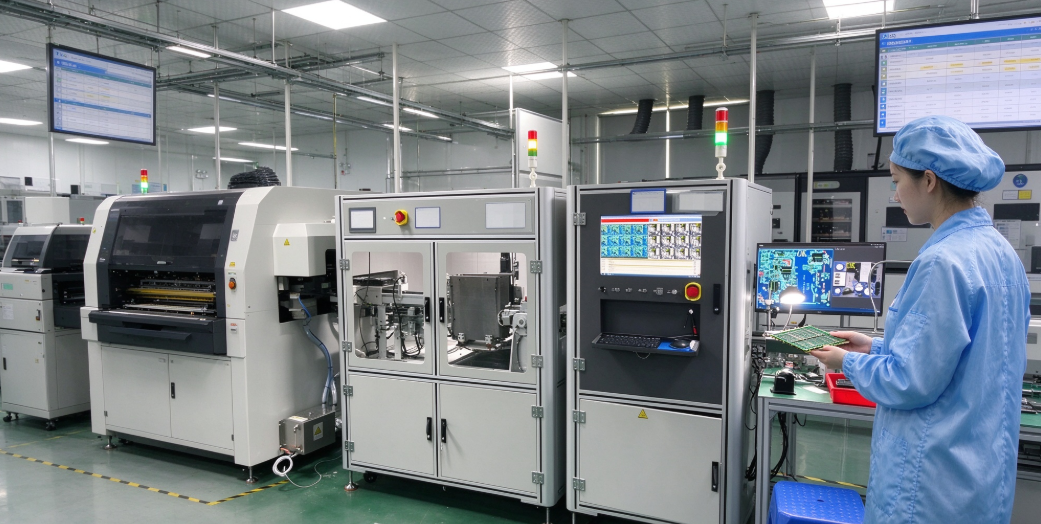
换线不是从停机才开始算的。真正的起点是上一批最后一块板下线前 40 分钟:备料员去钢网架找对应开口的钢网、去飞达车找已上料的飞达、确认程序版本、核对料站表。
这几件事分散在三个地方、三张纸上,找错一次整条线停下来等。6 条线一天换 4 次,一次等 10 分钟,一个月就是 800 分钟的产能。
我们把「钢网-飞达-程序-料站」的对应关系做成规则表,换线前自动生成一张清单:哪几件要拿、哪个站位要换、程序版本对不对。备料员从「凭记忆找」变成「照单捡」。
先做哪一件
规则表、缺陷清单、复判模型:这个顺序换过三次
- 1
把老师傅的判断写成规则
哪种板用哪种开口的钢网、哪个料号可以互换站位——先让班长把脑子里的判断说清楚,变成可查的表。
- 2
清单前置到换线前 40 分钟
清单不是给管理层看的报表,是给备料员照着捡货的动作单;缺件要在他出发前就标出来。
- 3
复判分流放在最后
AOI 待复判量降下来,靠模型先筛一遍再由人确认,前提是缺陷样本已经按站位归好类。
一点判断
SMT 厂的数字化,几乎都该从「换线」开始
因为换线是唯一一个每天重复 4 次、每次都损失 40 分钟的动作。质检和追溯当然重要,但它们是「出问题才痛」;换线是「天天痛」。
反过来说,如果一家厂的换线准备还靠班长脑子,先别谈 AI 质检——数据基础不够,模型学不到真东西。
6 条线
贴片线全部接入
42→26 分钟
单次换线
1200→360 条/天
AOI 待复判量
秒级
元器件批次反查
案例信息
- 工厂
- 广东省HW电子有限公司
- 产线
- 电子制造(SMT 贴片加工)
- 最费劲的
- 换线准备、AOI 误报、批次追溯
- 三块上线
- AI 质量检查、AI 溯源中心、AI 设备运维
- 与什么对接
- MES 工单、QMS 检验记录
- 上线节奏
- 2 周内上线
换线 40 分钟,八成不是动作慢,是准备清单没排对。
30 分钟免费演示,结合你的真实场景看 AI 能解决哪几个问题
本页为示例案例:客户名称为化名,现场细节为叙事示例,成果数据取自案例卡既有口径;具体效果因企业基础与实施范围而异。