
汽车零部件厂的排产,不是「排自己的产」,是「跟着主机厂的节奏走」——它一周改两次单,你就得一周重排两次。
改单之后
同一件事,一年前和现在差在哪
第一个月只动了一件事
汽车件的痛点是「连环」的,但入口只有一个
缺料、延期、追溯难,看起来是三件事,其实是同一件事的三个后果:冲压和机加没有同一张时间轴。
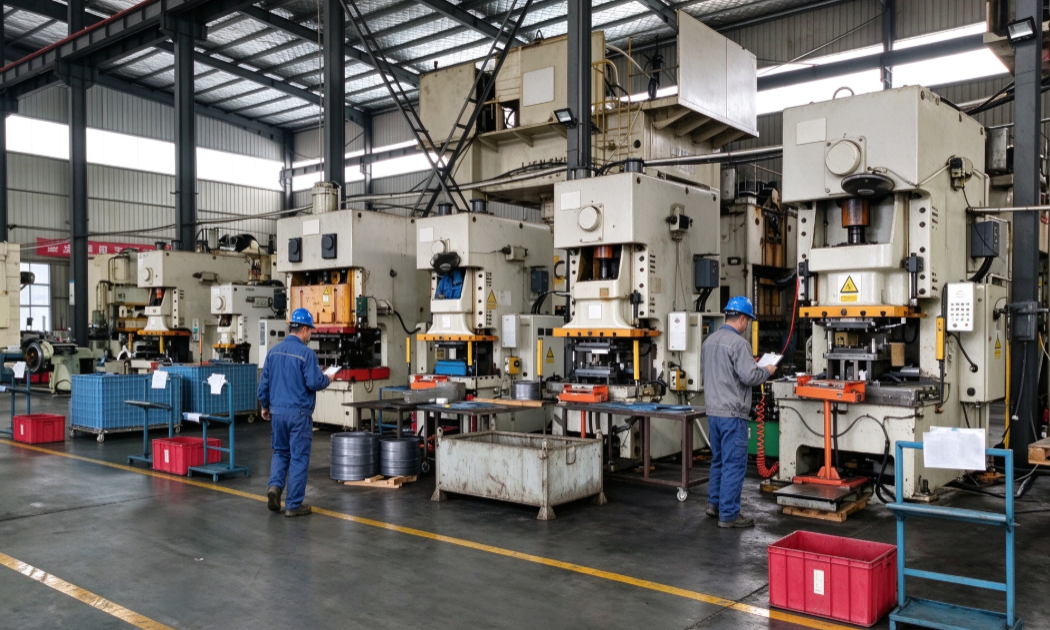
冲压件是自己的,快;机加件有的外协、有的长周期。两张表各排各的,结果就是冲压做完了等机加,机加件到了冲压又插不进去。改单之后,两张表一起挪,问题才暴露得出来。
所以顺序是:先把冲压和机加排到同一张表,再接采购倒排,最后做 VIN 追溯。追溯放最后,是因为它依赖前两步产生的批次数据——前面没做,追溯就是空的。
缺料那两天
装配线停着等一个外协件,采购在打第 12 个电话
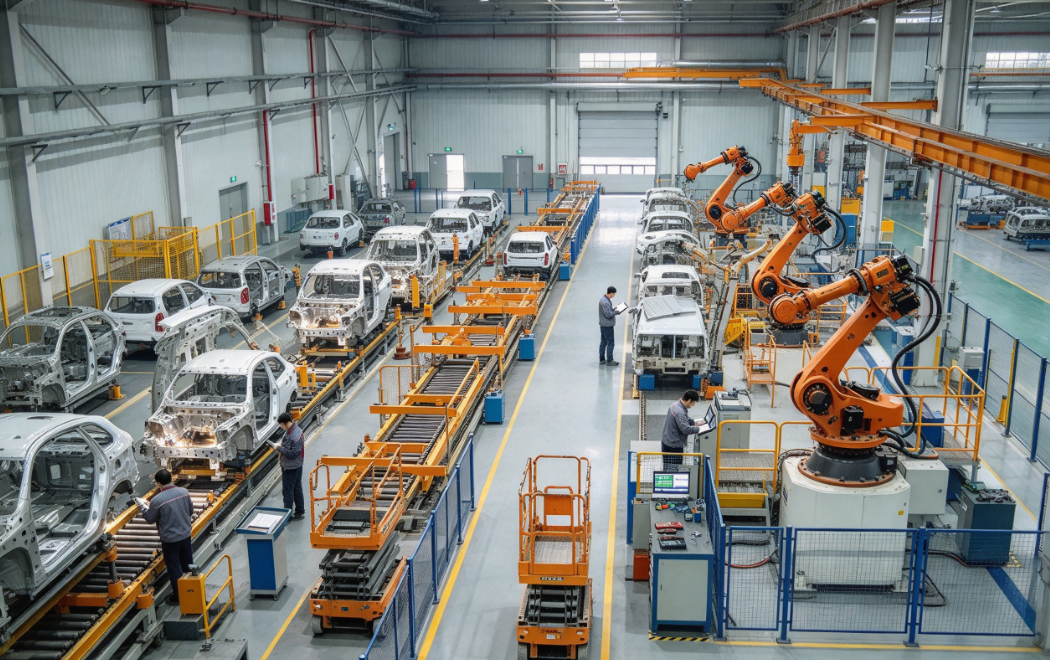
汽车件的缺料有个特点:真正卡住装配的往往不是最贵的件,是最不起眼的那个——一个衬套、一个卡簧,外协厂在 300 公里外。
过去采购的依据是「已下单/已发货」,可装配要的是「几号能到工位」。这两件事之间隔着物流和外协厂的排产,没人算得清,只能一天三个电话。
现在按长周期件倒排:装配节点定了,往前推每个件的「必须到货日」,采购回填预计到货,系统直接标「影响/不影响」。缺料预警提前 7 天,采购从救火变成催单。
反着做会怎样
先同表,再倒排,最后才是追溯
- 1
冲压与机加排到一张时间轴
两张表各排各的,改单时永远对不上;同一张表才能算「这次改单谁让路」。
- 2
按节点倒排采购
不是按库存补货,是按装配节点倒推必须到货日,外协件才可能提前暴露。
- 3
VIN 追溯建立在批次数据上
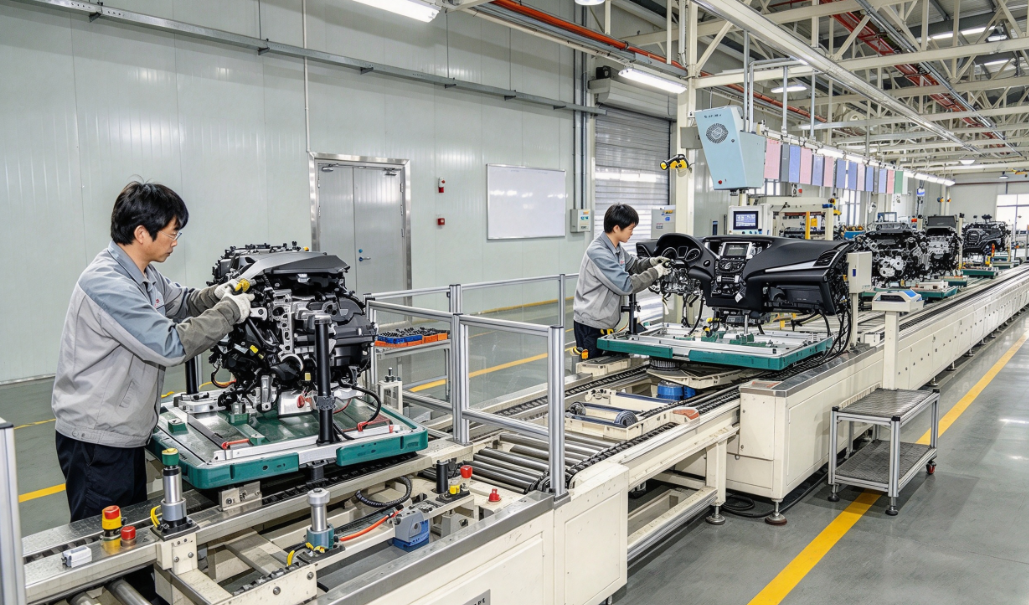
前两步没做,追溯就是空的——没有批次绑定,输入 VIN 也查不出工位和当班班组。
20 台 CNC
全部接入排程
2 小时→5 分钟
插单重排
提前 7 天
缺料预警
2 天→分钟级
VIN 追溯
「主机厂改单我们拦不住,但我们可以提前知道「这次改单要付什么代价」,然后拿这个去谈交期,而不是先答应再补救。」
案例信息
- 客户
- 江苏省KD汽车零部件有限公司
- 行业
- 汽车零部件(底盘、冲压件)
- 最头疼的
- 主机厂插单、缺料、VIN 追溯
- 挂上的三块
- AI 生产排程、AI 采购计划、AI 溯源中心
- 对接的是
- ERP 订单与库存、MES 报工
- 怎么排的
- 2 周内上线
主机厂一周改两次单?把件号给我,我先按你现在的产能排一遍。
30 分钟免费演示,结合你的真实场景看 AI 能解决哪几个问题
本页为示例案例:客户名称为化名,现场细节为叙事示例,成果数据取自案例卡既有口径;具体效果因企业基础与实施范围而异。