
电子制造AI解决方案
换线频繁、质检要求高、物料追溯难?AI全流程覆盖
质检效率↑3倍 · 追溯分钟级 · 设备异常提前预警
SMT 产线上最容易断的 4 环
一天换八个机型,换一次停两小时
钢网、Feeder、程序、治具全要换,换完还要首件验证,换线时间靠秒表掐,掐完还是超。
AOI 一天报几百条,复判靠盯屏
真缺陷混在误报里,工程师逐张图放大看,看到下午手一抖,01005 的虚焊就滑过去了。
一颗电容几个批次,追溯靠翻上料记录
客户要追某颗料的来源,只能把上料表、领料单、站位表三张纸对上,一个批次问半天。
吸嘴堵了、供料器偏了,全靠停机报警
贴片机状态不透明,等报警已经停了半小时,换线计划和交期承诺全部往后推。
电子制造 AI 方案总体架构
电子厂的核心矛盾是换线太频、缺陷太碎:一趟换线两小时,AOI 判出来的缺陷还要人工复判。接法是把贴片机、AOI/ICT、QMS 的过站数据打通,按序列号串起整条链路,换线时间、漏检率、批次追溯才有同一套数可用。
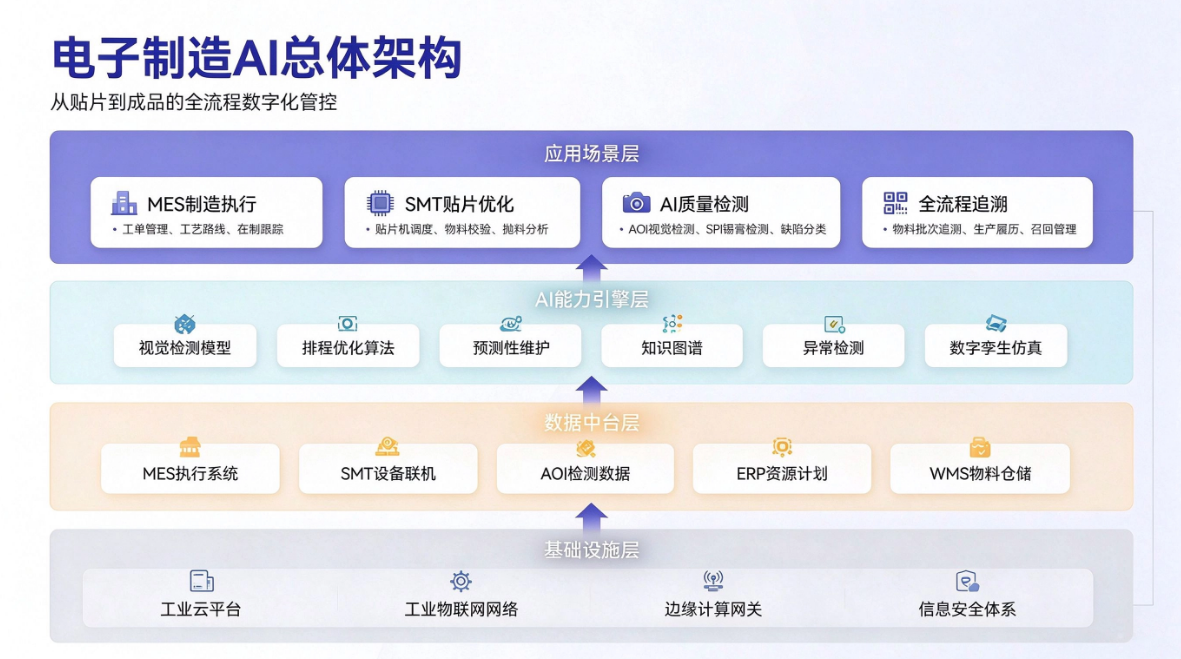
图:电子制造AI方案总体架构图链路为通用示意,实际接入哪些系统、先上哪个环节,按企业现状裁剪
从 SMT 换线和 AOI 漏检切入,先把良率和换线损失压下来
4 个直击产线痛点的模块
01
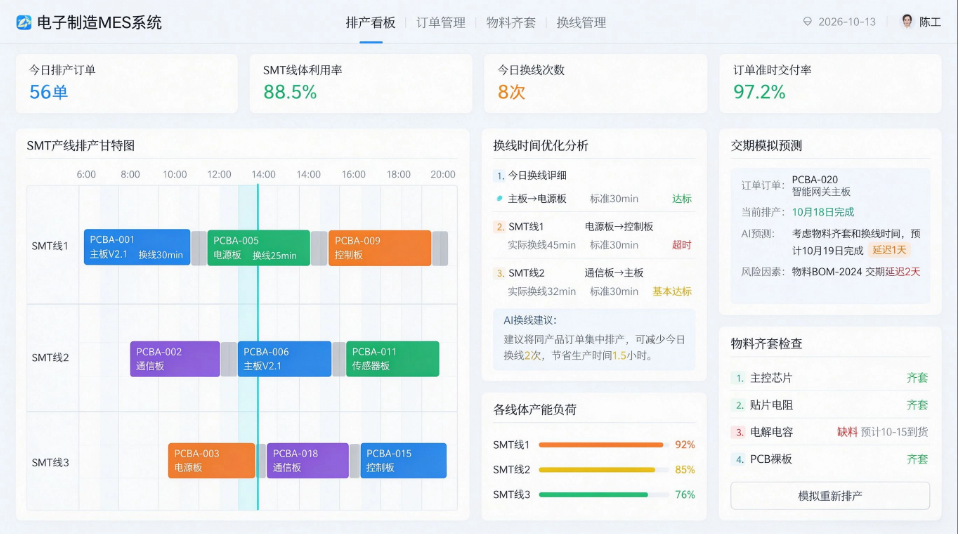
智能排程中心
SMT 换线按钢网、飞达和贴片程序算,换线时间从经验值变实测值;插单时哪条线接、哪批要顺延直接给出。
02
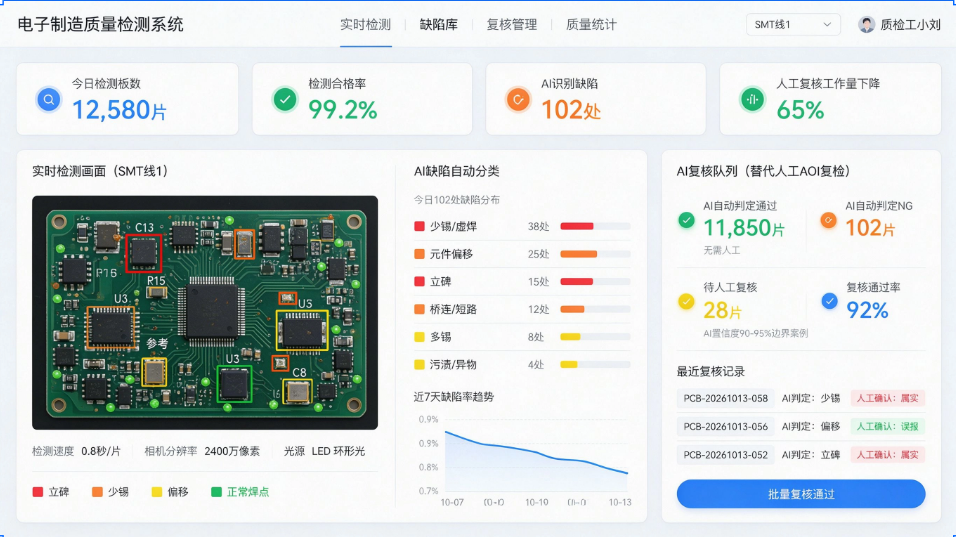
视觉质检中心
AOI 复判交给模型,贴片偏移、虚焊、立碑按元件位号定位,误报多的站位单独列出来调阈值。
03
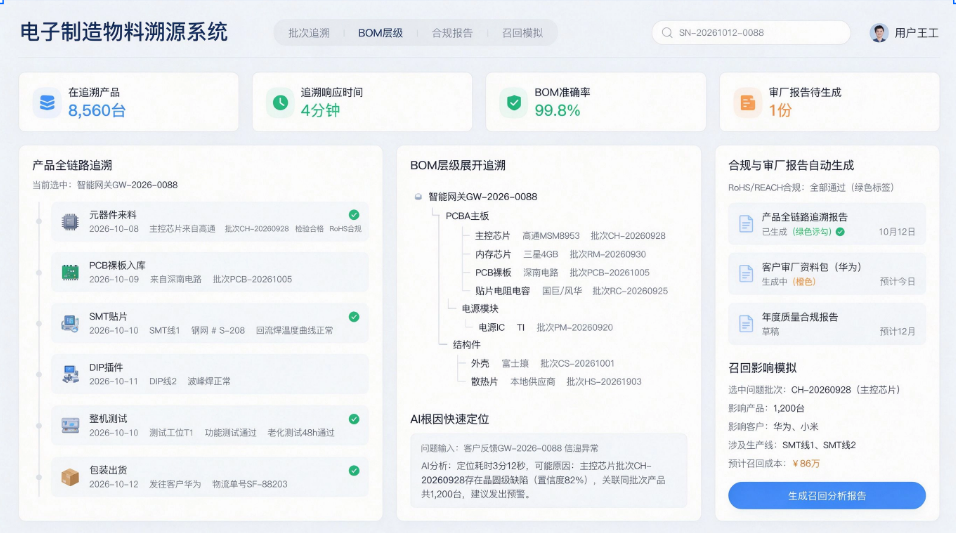
物料溯源中心
从元器件批次、替代料到成品序列号一条链拉通,客诉时先框定用了同批料的所有出货。
04
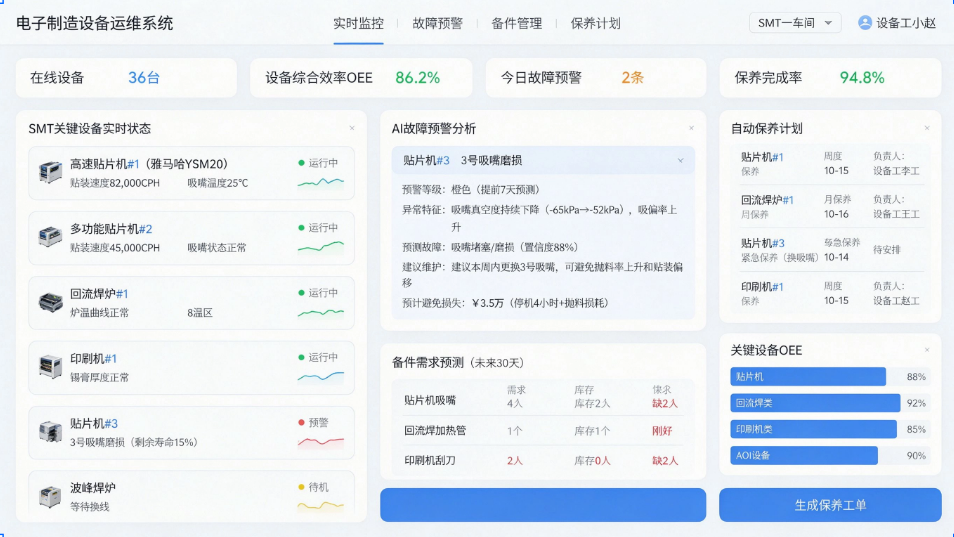
设备运维中心
贴片机吸嘴堵塞、回流焊温区漂移按报警码提前报,备件按故障模式备,不是按整机备。
图中数据为典型客户运行结果,具体效果因企业基础与实施范围而异
试点产线的实测数据
↑0%
SMT 线产出
换线时间从经验值变实测值
↑0倍
AOI 复判效率
误报站位单独列出来调阈值
↓0%
追溯时长
按序列号框定同批料全部出货(2 天→分钟级)
↓0%
贴片机停机
按故障模式备件,减少停线待料
以上为典型客户运行结果,具体效果因企业基础与实施范围而异
客户案例

广东省HW电子有限公司:6条贴片线的质检效率革命
SMT贴片工厂,接入AI质检+溯源+设备运维,2周上线
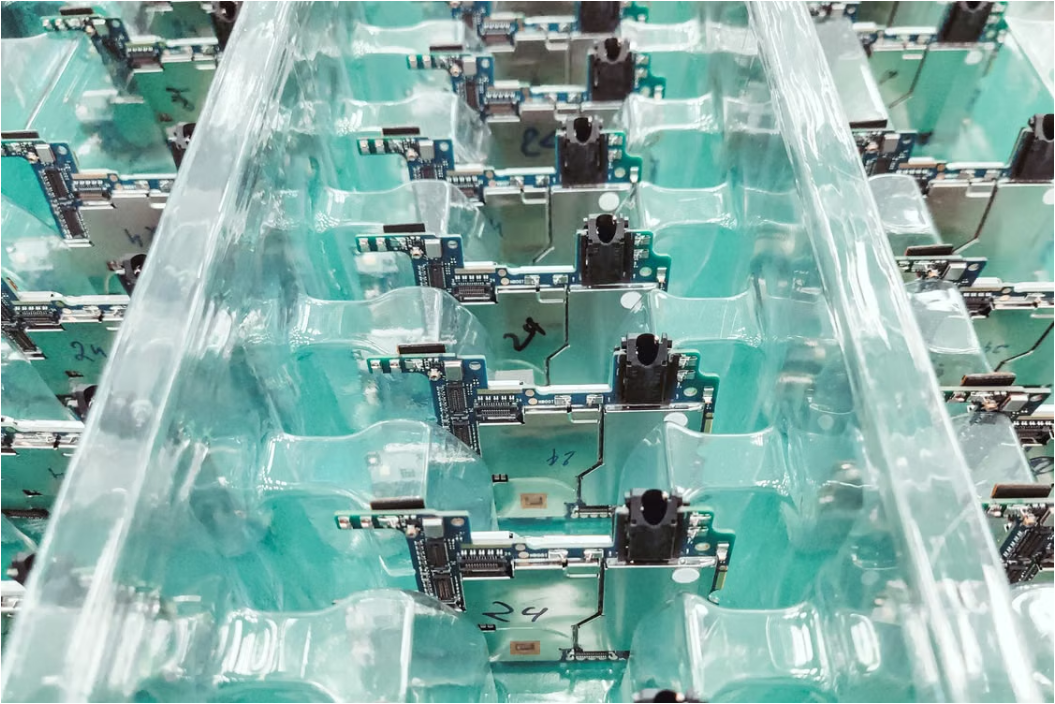
广东省HW电子有限公司是一家专业从事SMT贴片加工的电子制造企业,拥有6条高速贴片线,主要服务通信和消费电子客户。
- ·6 条贴片线一天换 4–5 次线,钢网与飞达准备时间靠经验估
- ·AOI 每天上千条待复判,误报最多的站位一直没人调阈值
- ·同一批元器件用在多个成品上,客诉时只能人工翻领料单
先按钢网、飞达、程序算换线时间,再把 AOI 复判交给模型、元器件批次与成品序列号打通;对接 MES 工单与 QMS 检验记录,2 周内上线。
6 条线
贴片线全部接入
1200→360 条/天
AOI 待复判量
案例数据来自已上线客户的阶段性统计,具体效果因企业情况而异
SMT 良率卡在 92%,先看数据能不能按机台拆开
30 分钟,从贴片机数据看到复判规则
13377877786 · 工作日 9:00-18:00