
汽车零部件AI解决方案
插单频繁、供应商多、质量要求严?AI智能排产+质检
排产5分钟出结果 · 缺料提前预警 · IATF16949全链路追溯
主机厂压下来的 4 个难题
主机厂一周改三次计划,排产表全推翻
整车厂周计划一变,两百多道工序要重排,计划员通宵改表,产线还在等料,交期对不上。
几百家供应商,缺一个卡扣停整条线
来料靠抽检、交期靠电话催,缺料要等焊装线停了才知道,催货把采购的手机打通宵。
PPAP 文件几十页,审厂前一周围着它转
IATF16949 要求每批可追溯,文件靠人填,客户审核前全组加班补记录,还常被开不符合项。
CNC 精度掉了,靠老师傅听声判断
主轴、注塑机精度衰减没有数据,等到尺寸超差已经出了一批废件,返工比保养贵十倍。
汽车零部件 AI 方案总体架构
汽配厂被两头夹:一头是主机厂的插单和交期,一头是 IATF16949 的审厂资料。做法是把 ERP 订单、MES 报工、QMS 检验记录对齐,让插单的影响范围当场算出来、每个批次的 PPAP 证据自动归集,交付和合规用同一份数据应对。
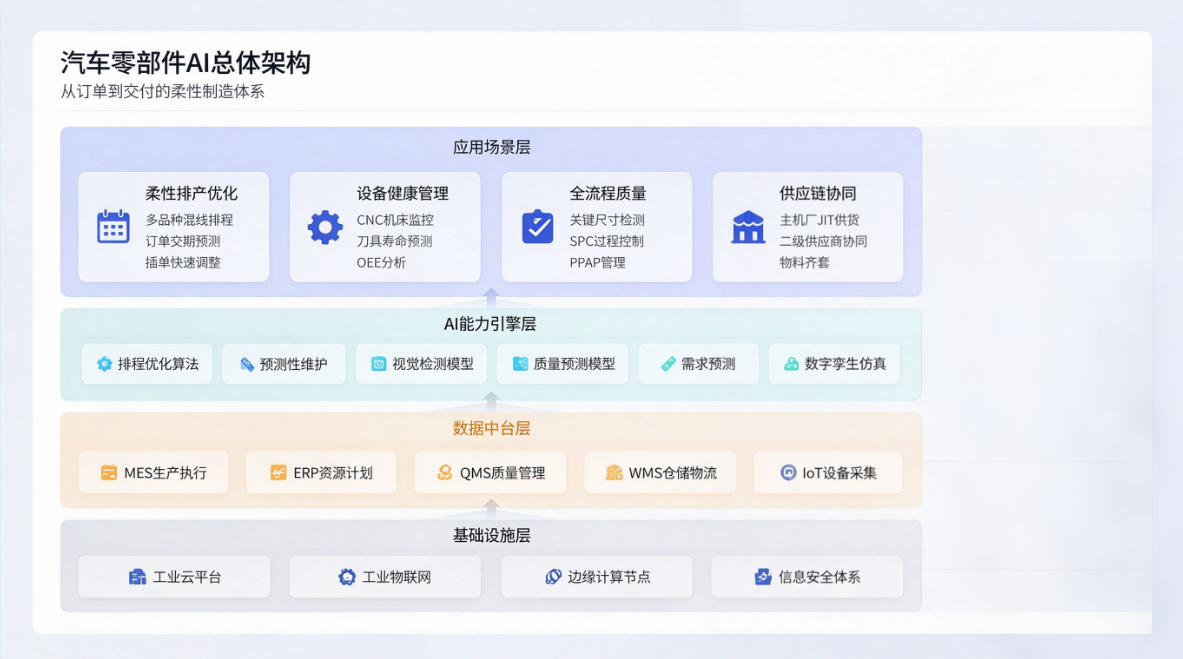
图:汽车零部件AI方案总体架构图链路为通用示意,实际接入哪些系统、先上哪个环节,按企业现状裁剪
从审厂资料和插单重排切入,先解决交付与合规这两个硬约束
4 个稳住交付的模块
01
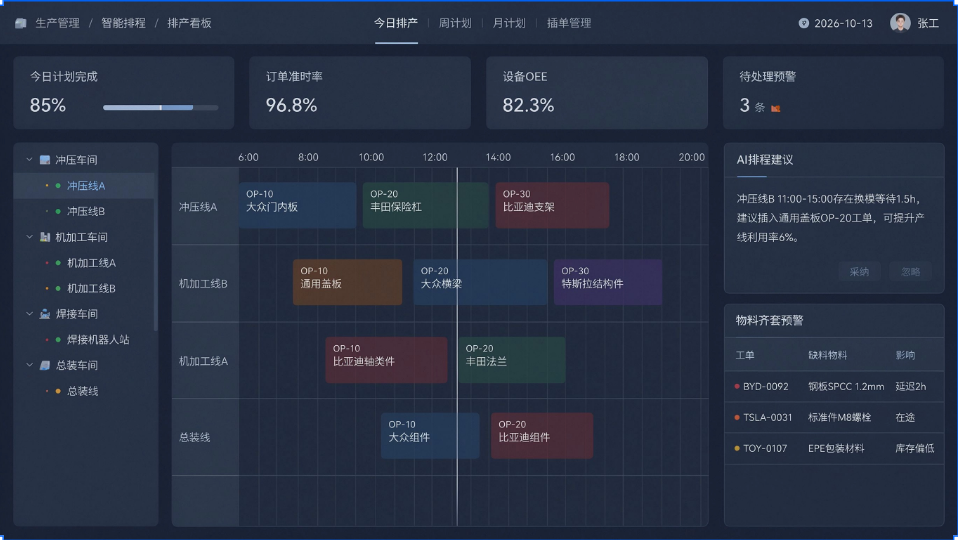
智能排程中心
主机厂下发改单时按夹具、节拍重排,插单影响哪条线、哪个交期要动直接给出;PPAP 变更同步提醒。
02
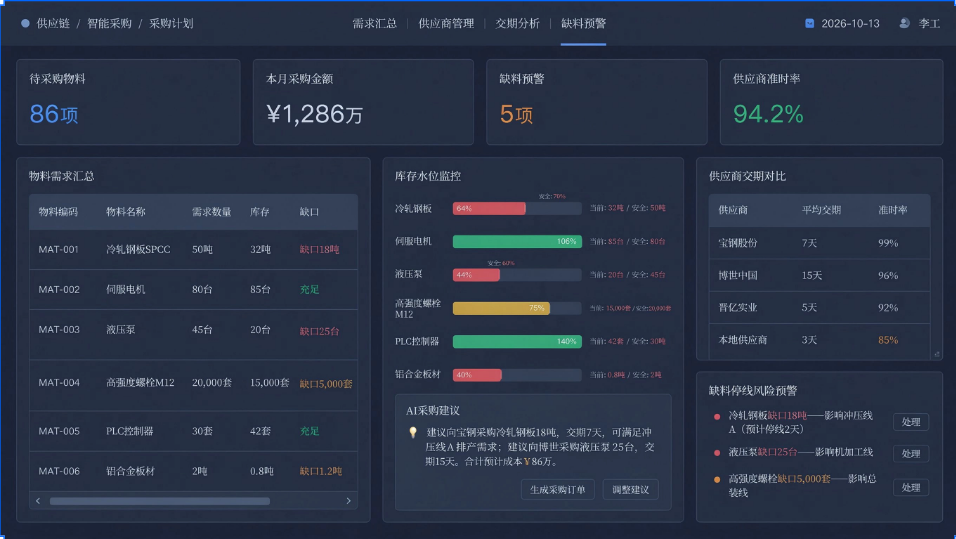
智能采购计划
按 BOM 和供应商交期算净需求,缺料前 3 天预警到具体料号和到货日;比价与到货准时率放同一张表。
03
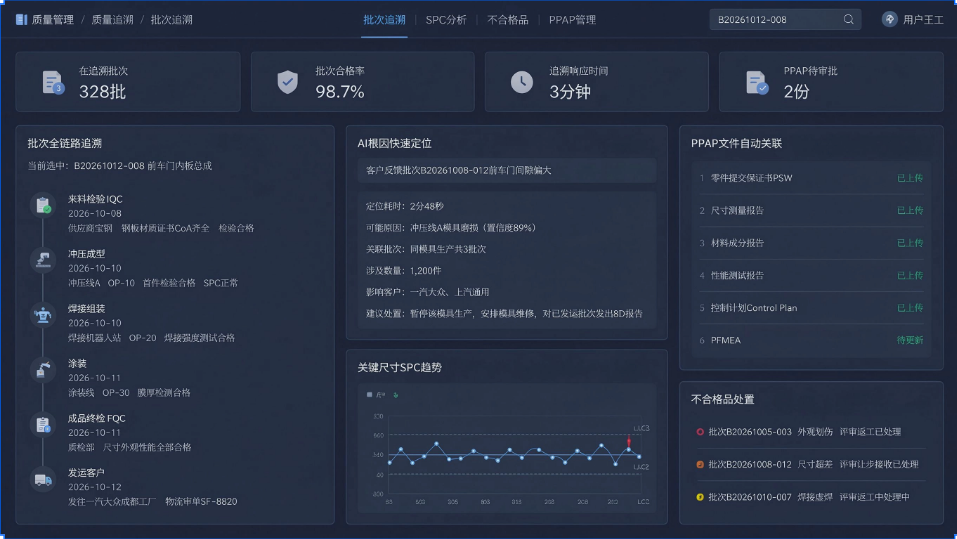
质量追溯中心
从 VIN/批次反查冲压模具、焊装参数、总装工位和供应商炉号,审厂要的 PPAP 证据一次导出。
04
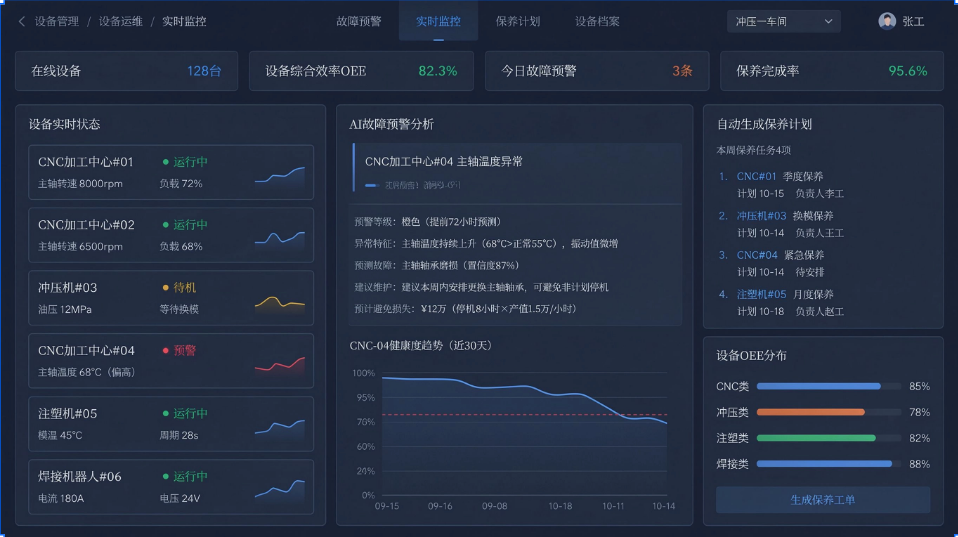
设备运维中心
采集 CNC/注塑机电流与报警码,焊装夹具磨损在停线前预警,备件按故障模式备而不是按经验备。
图中数据为典型客户运行结果,具体效果因企业基础与实施范围而异
一级供应商的实测结果
↑0%
总装线产出
主机厂改单后按夹具、节拍重排,不再整线停等
↓0%
缺料停线
长周期件倒排到料号与到货日(小时/月)
↓0%
焊装返修率
PPAP 相关缺陷按工位归因
↓0%
焊装线停机
夹具磨损在停线前预警(小时/月)
以上为典型客户运行结果,具体效果因企业基础与实施范围而异
客户案例

江苏省KD汽车零部件有限公司:主机厂插单再也不怕了
汽车零部件制造商,接入AI排程+采购+追溯,2周上线
江苏省KD汽车零部件有限公司是一家汽车底盘零部件制造商,为主机厂提供冲压和机加工件,拥有CNC加工中心20台和冲压线4条。
- ·主机厂一周改两次单,排产表重画一次要 2 小时,冲压与机加对不上
- ·上游 80 多家供应商,缺料总是到装配前一天才知道
- ·IATF16949 要按 VIN 追溯,人工翻纸质记录要两天
先按夹具与节拍重排插单,再把长周期件按项目节点倒排采购,最后做 VIN 级追溯;对接 ERP 订单与 MES 报工,2 周上线。
20 台 CNC
全部接入排程
2 小时→5 分钟
插单重排
案例数据来自已上线客户的阶段性统计,具体效果因企业情况而异
主机厂改一次单,两条线要重排两天?
带着你的 BOM 和节拍表来,我们算一遍混线能省多少
13377877786 · 工作日 9:00-18:00